
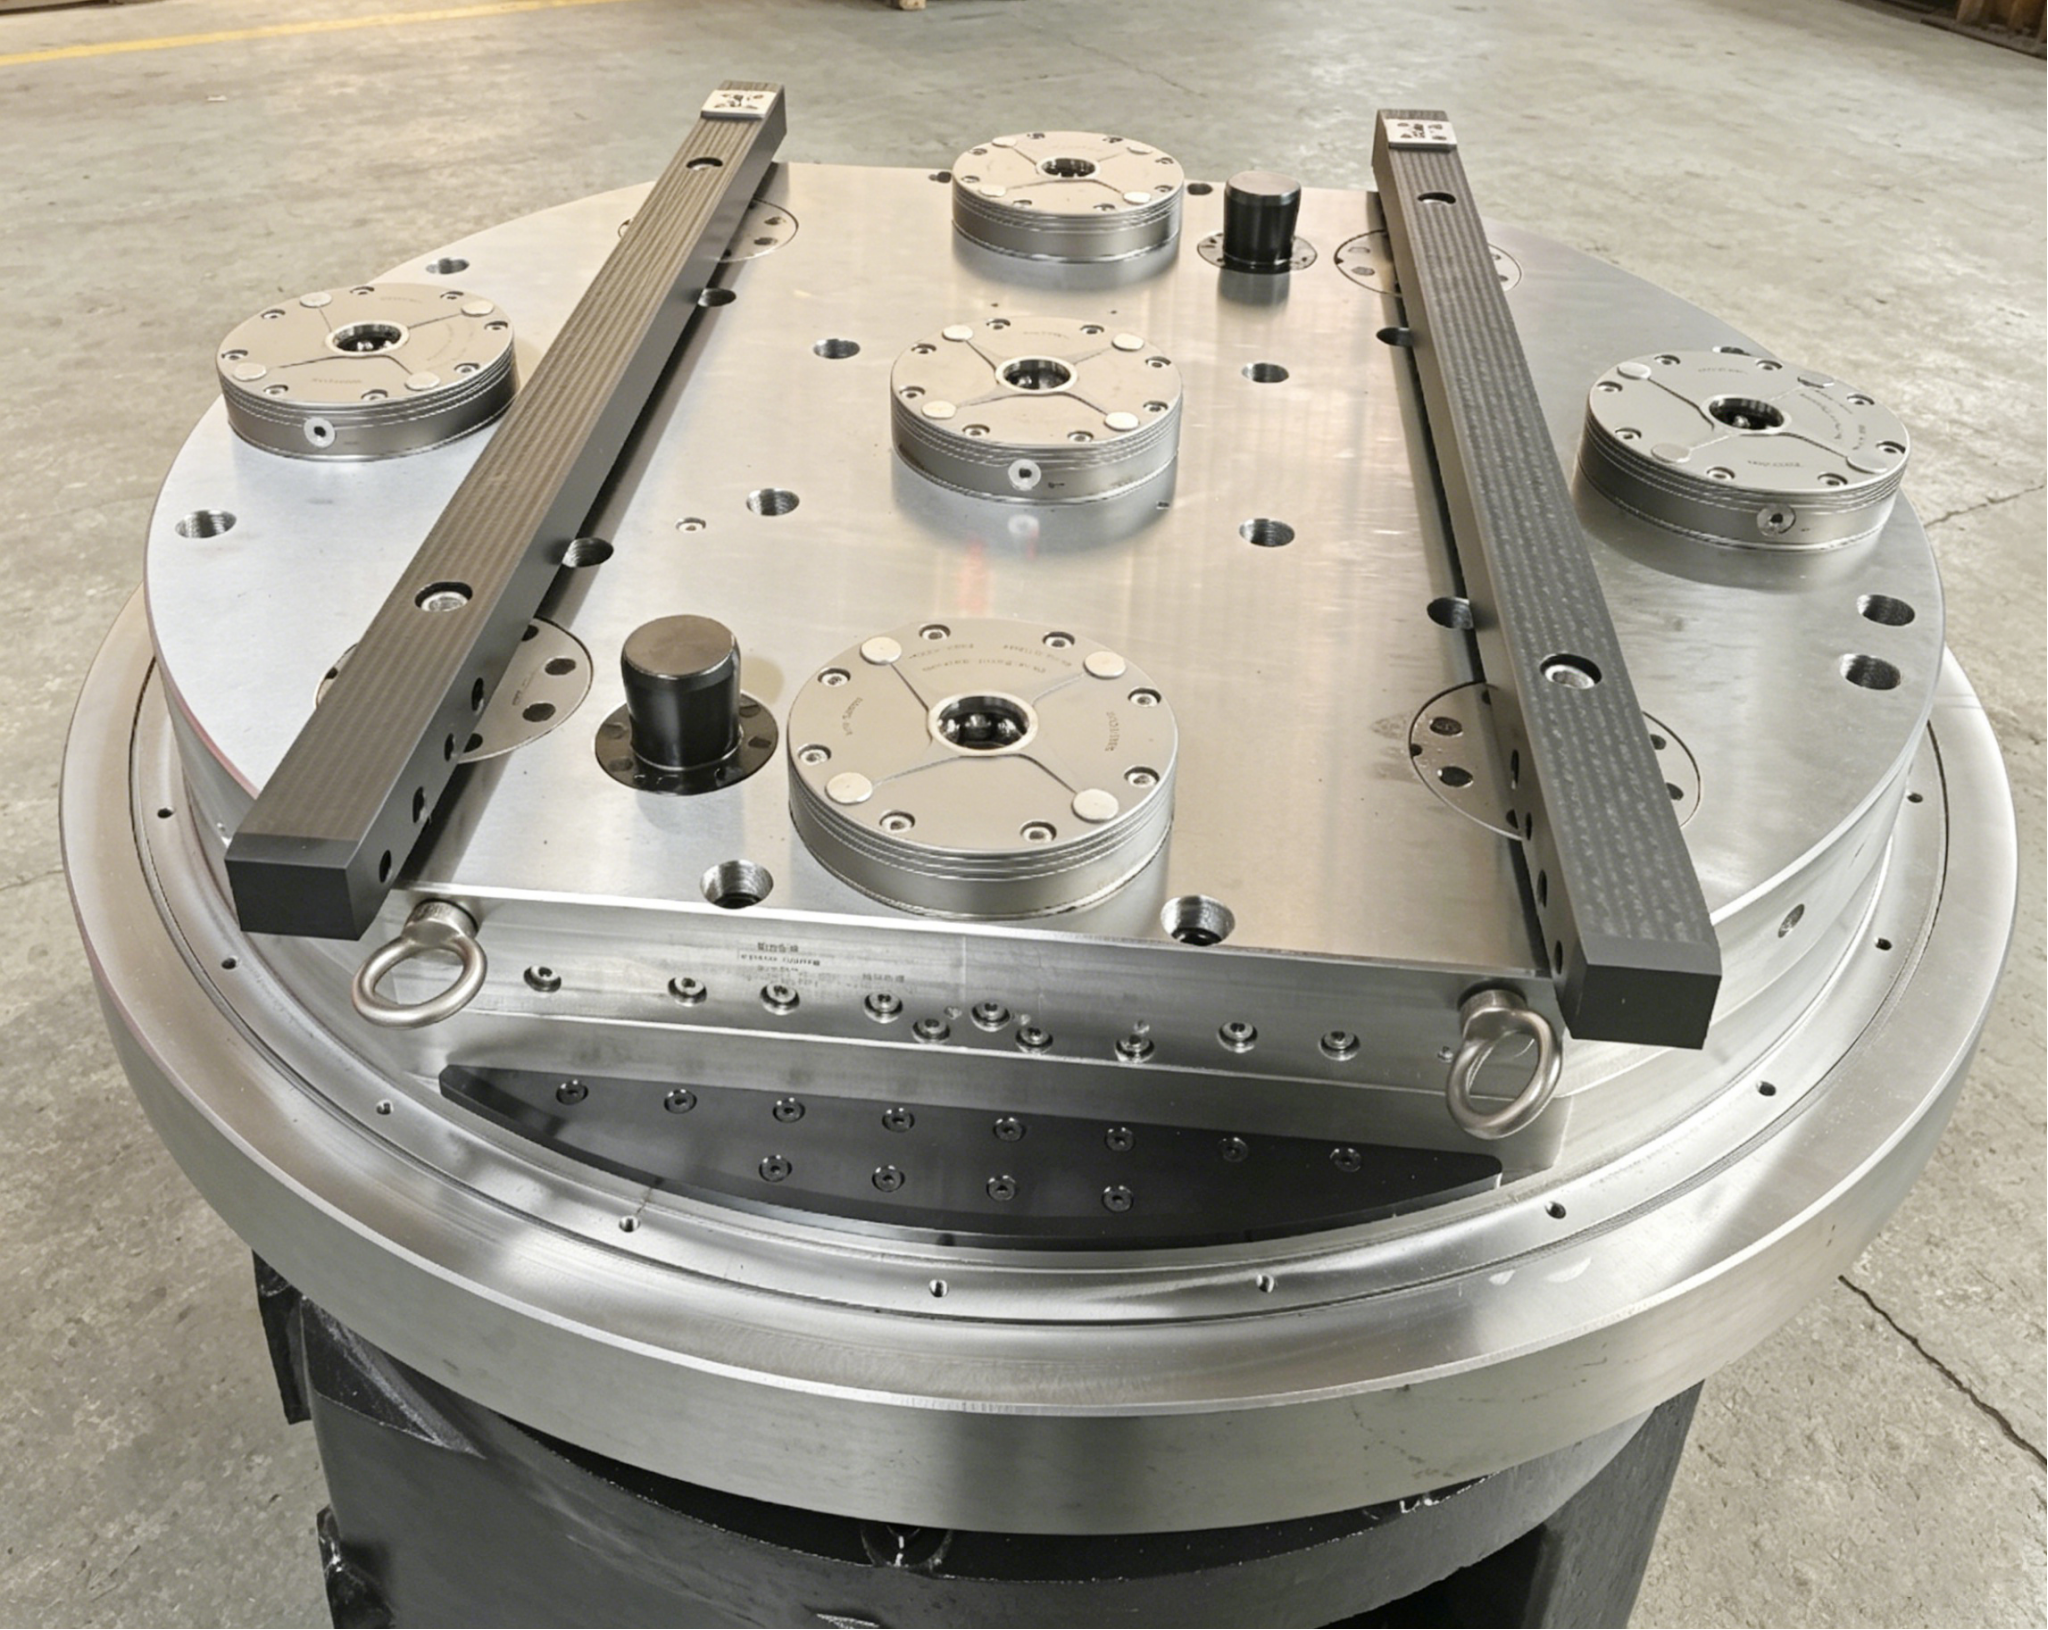
Pětiosé obráběcí centrum je jen tak dobré, jak dobré je upínání obrobku, které jej nese. Přípravek, který blokuje otočný stůl nebo zasahuje do dráhy frézy, změní pětiosý stroj na tříosý stroj. S...
Přečtěte si více
Lze základovou desku s nulovým bodem instalovat přímo na stávající stoly T-Slot Machine?
Úvod
Při modernizaci moderních výrobních zařízení se vedoucí továrny a procesní inženýři často ptají na praktické řešení dodatečné montáže: zda lze základovou desku s nulovým bodem a rychloupínací systém namontovat na standardní stoly stroje s T-drážkou .
Mnoho výrobních dílen má v úmyslu zvýšit efektivitu upínání bez nákupu nových obráběcích strojů, a realizovat tak levnou a rychlou výměnu obrobku. Jasným závěrem je, že takové dodatečné vybavení je technicky proveditelné . Jednoduchá fixace pouze šrouby však nemůže zajistit dlouhodobou stabilitu. Celý upgrade vyžaduje standardizovaný přesný provoz a vyhýbá se běžným stavebním nástrahám.
1. Proveditelnost a přesnost přizpůsobení nulového bodu stolu T-drážka
Originální tovární pracovní stůl s T-drážkou je univerzální nosná konstrukce, kterou lze vybavit základovými deskami pro polohování nulového bodu. Aby byla zachována dlouhodobá stabilita zpracování, musí základní deska a pracovní stůl tvořit integrovanou tuhou konstrukci.
Pokud je zařízení upevněno pouze T-šrouby, může krátkodobě fungovat normálně. Přesto při nepřetržité řezné síle a vibracích v sériové výrobě je základní deska náchylná k mikroposunu, což má za následek postupné utlumování přesnosti opakovaného polohování.
Standardizovaný a spolehlivý proces upgradu základní desky s nulovým bodem zahrnuje tři základní kroky:
1.1 Předfixace a stabilní podpora
Použijte originální T-drážky obráběcího stroje a odpovídající T-šrouby k dokončení předběžného umístění a zajištění základní desky nulového bodu. Přijímají vysoce kvalitní základní desky Legovaná ocel P20H , vyznačující se vynikající odolností proti korozi a strukturální stabilitou, adaptující se na dlouhodobé prostředí mokrého zpracování s ponořením do řezné kapaliny.
1.2 Umístění kuželového čepu (hlavní postup)
T-šrouby poskytují pouze vertikální upínací sílu a nemohou odolat boční nárazové síle a řeznému momentu generovanému během obrábění. Po přesné kalibraci polohy základní desky jsou instalovány dva kuželové kolíky φ16 pro duální polohování. Tato konstrukce pevně zablokuje relativní polohu mezi základní deskou a pracovním stolem, čímž účinně eliminuje rizika posunutí při dlouhodobém provozu.
1.3 Plně přesná kalibrace a přijetí
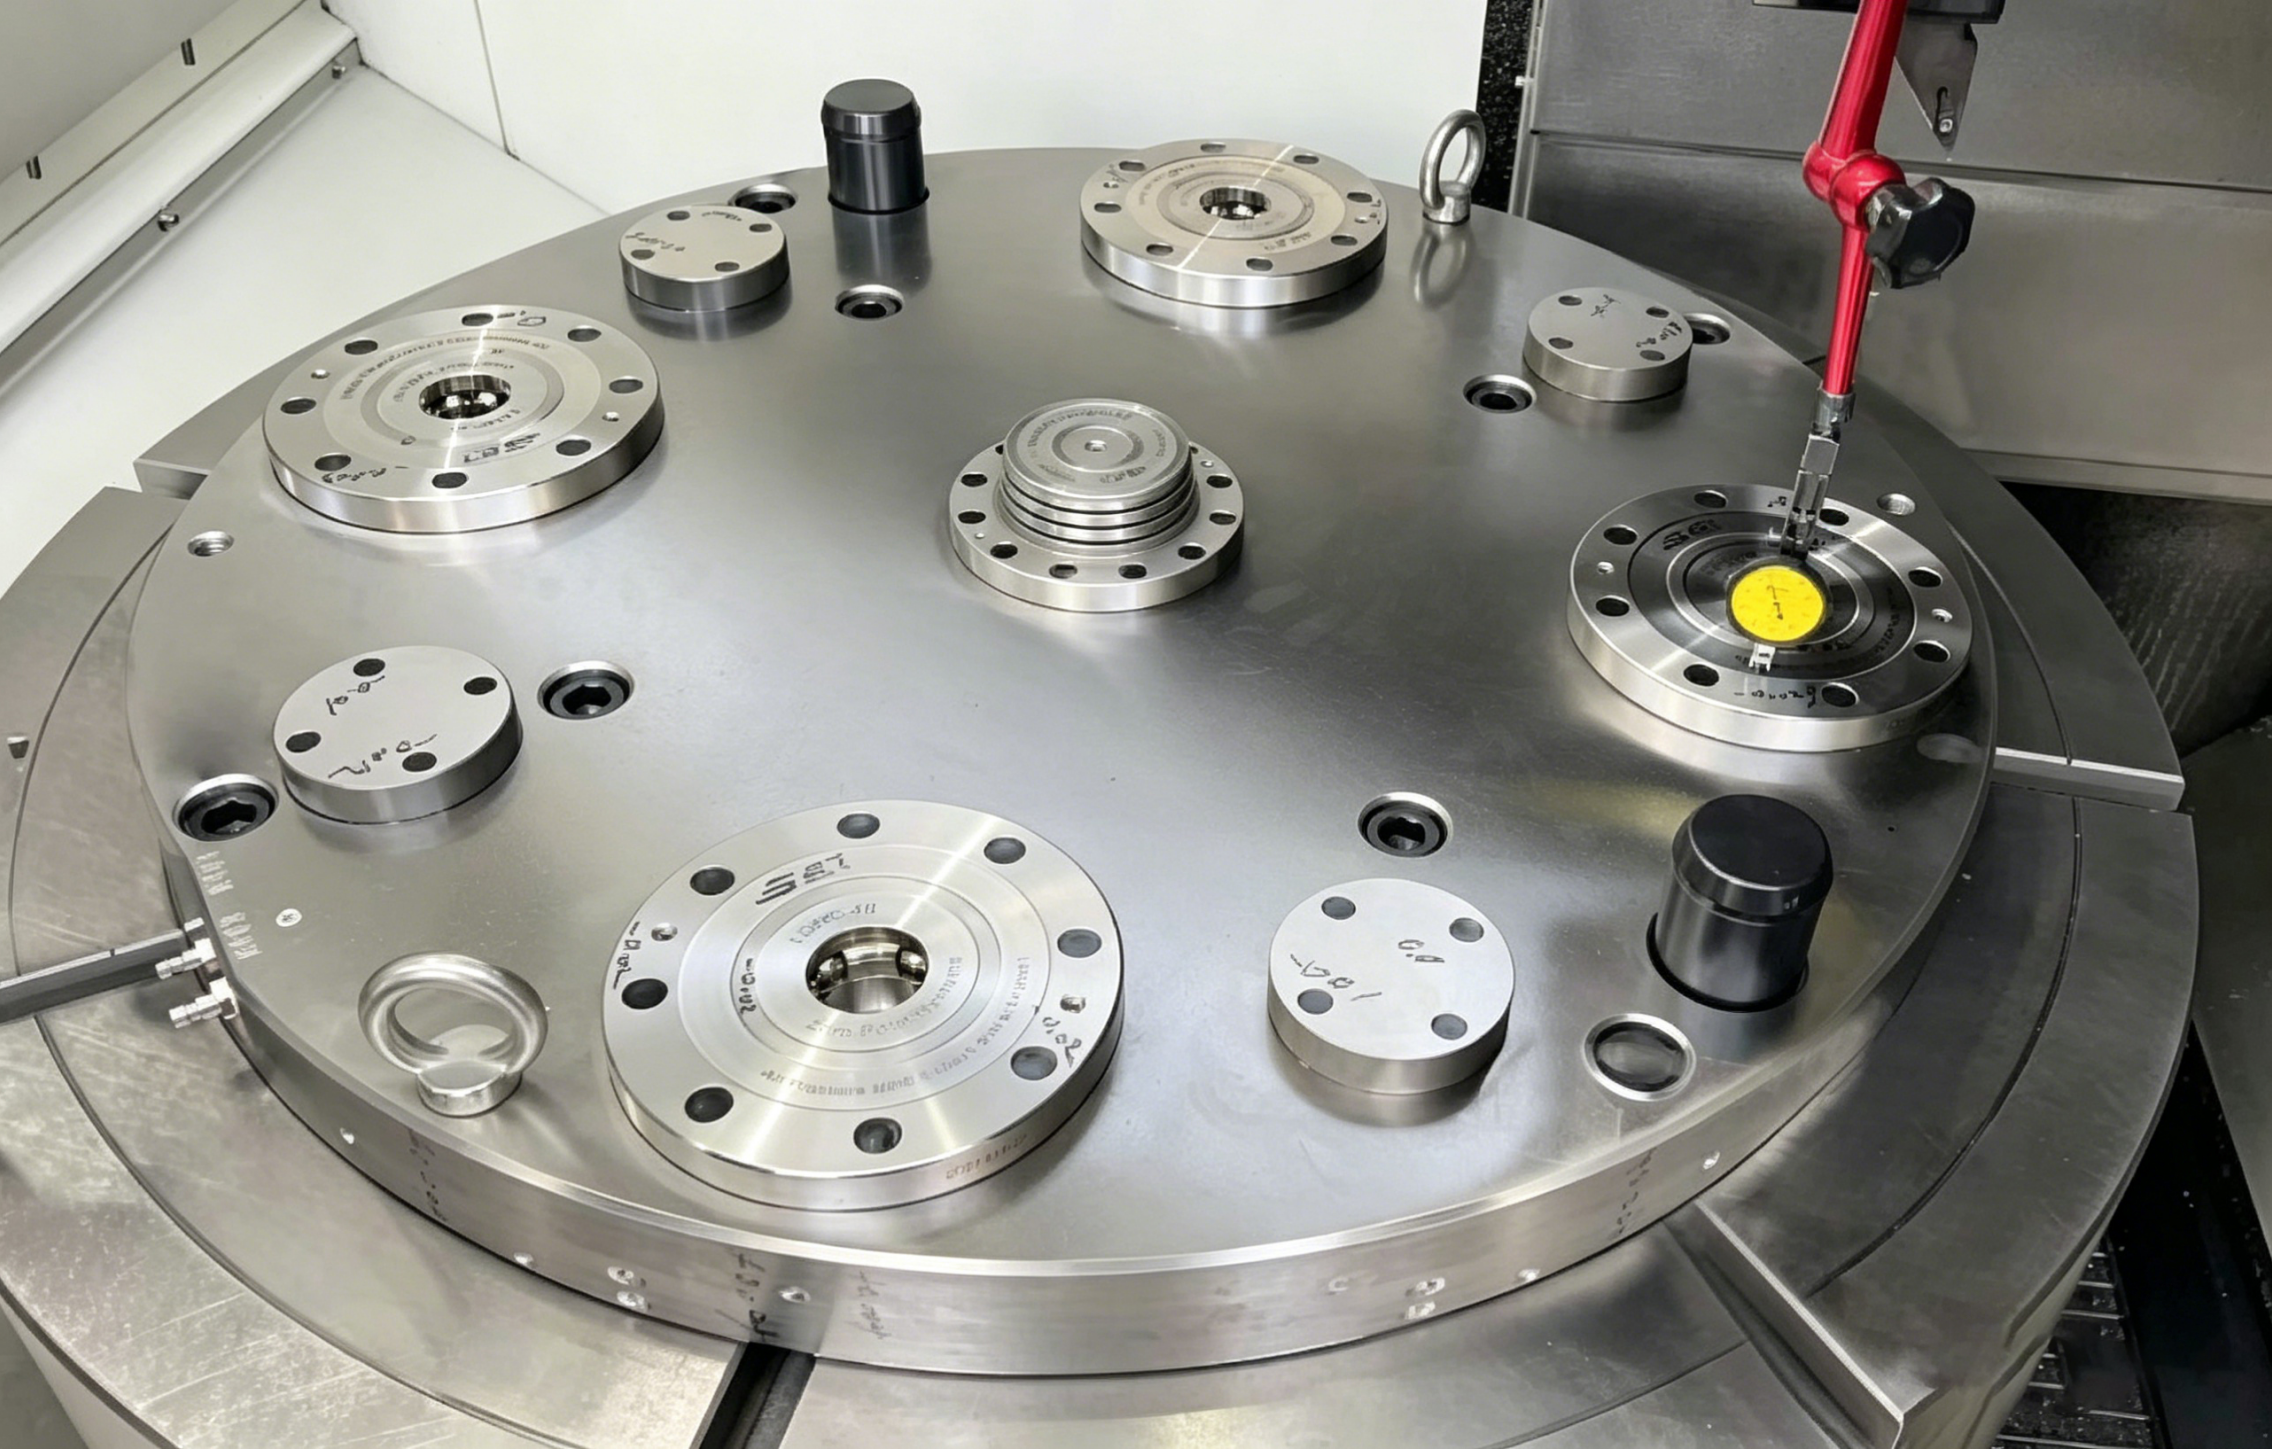
Po instalaci a upevnění proveďte komplexní detekci a korekci přesnosti. Kontrola zahrnuje rovinnost základní desky a souosost mezi referenční základní deskou a vřetenem stroje. Podle průmyslových norem akceptačních specifikací je házení roviny po uzamčení palety řízeno uvnitř 0,02 mm splňující požadavky na přesnost většiny scénářů mechanického zpracování.
2. Standardní konfigurační řešení pro upgrade nulového bodu tabulky T-Slot
Na základě bohatých zkušeností s dovybavením na místě je vyspělá konfigurace systému rychlé výměny nulového bodu pro pracovní stoly s T-drážkou shrnuta následovně, vhodná pro většinu vertikálních soustruhů a obráběcích center:
- Uspořádání polohovačů s nulovým bodem : Vybaveno 4–7 sadami polohovacích jednotek podle velikosti základové desky, které přijímají stabilní uspořádání 1 centrální jednotka 3–6 periferních jednotek vyrovnat rozložení stresu.
- Výběr jednotek podle zatížení : Vyberte polohovací jednotky s odpovídající upínací silou na základě hmotnosti obrobku a řezného zatížení. Scénáře zpracování vysokého zatížení a tvrdého materiálu jsou spojeny s vysoce výkonnými jednotkami s nulovým bodem pro zvýšení celkové tuhosti.
- Předběžné vodicí kolíky : Vybaveno hrubými vodicími strukturami, které napomáhají rychlému přistání a umístění palet, snižují obtížnost ručního ovládání a zlepšují efektivitu výměny.
- Integrovaný pneumatický okruh : Základní deska je vybavena vzduchovými porty pro rychlé vložení, které podporují odblokování jednotky s nulovým bodem, detekci sezení a zpětnou vazbu o stavu.
- Kompletní komponenty ochrany : Nakonfigurováno se spodními ochrannými krycími deskami, které blokují železné zbytky, řeznou kapalinu a nečistoty v pronikání do polohovacího kontaktního povrchu, čímž se prodlužuje životnost polohovacího systému.
3. Tři kritická úskalí, kterým je třeba se vyhnout při dodatečné montáži s nulovým bodem
Většina problémů s nestabilním provozem modifikovaných systémů s nulovým bodem pramení z nestandardní konstrukce a nepřiměřené konfigurace. Tři nejběžnější skrytá rizika jsou rozdělena pro referenci:
3.1 Nesprávný výběr materiálu základní desky
Dlouhodobé ponoření do řezné kapaliny způsobí oxidaci a korozi běžných ocelových plechů, což má za následek důlkové povrchy a odchylky v rovinnosti. Pro udržitelné pracovní podmínky mokrého zpracování, Základní desky ze slitiny P20H nebo vyšší třídy jsou doporučeny pro zajištění stabilní přesnosti povrchu a antikorozního výkonu.
3.2 Upevnění pouze šroubem bez polohovacích kolíků
Zajištění jedním šroubem nemůže kompenzovat boční řeznou sílu a krouticí moment. Při dlouhodobé sériové výrobě se bude hromadit jemné posunutí základní desky, což vede ke snížené přesnosti opakovaného polohování a občasným odchylkám rozměrů obrobku. Odpovídající umístění kuželového čepu je cenově nejefektivnější a nejspolehlivější řešení.
3.3 Neplánované uspořádání pneumatického okruhu
Pneumatické systémy nulového bodu spoléhají na stabilní přívod vzduchu pro úplné odblokování a detekci signálu. V rané fázi modernizace je vyžadováno rozumné pneumatické uspořádání. U rotačních zařízení, jako jsou vertikální soustruhy, jsou podpůrné rotační rozdělovače zásadní pro zajištění nepřetržitého a stabilního přívodu vzduchu a rezervy prostoru pro následnou inteligentní modernizaci.
4. Údaje o případu dodatečné montáže a zlepšení účinnosti na místě
Výrobní podnik v Ningbo dokončil modernizaci systému nulového bodu pro svůj vertikální soustruh s původním pracovním stolem s T-drážkou. Projekt přijal základní desku s nulovým bodem specifikace φ1000, sladěnou se standardními paletami a napínacími kolíky pro vytvoření kompletního systému rychlé výměny upínacích přípravků.
Po stabilním provozu a testování dosáhl projekt významných optimalizačních efektů:
- Doba výměny přípravku : Zkráceno z tradičních 15–20 minut ručního upínání na do 30 sekund pro rychlou změnu nulového bodu.
- Přesnost polohování : Přesnost opakovaného polohování systému mateřského disku je stabilně řízena uvnitř 0,01 mm .
- Vysoká kapacita zpracování : Podporuje řezání obrobků s vysokou tvrdostí HRC58-64, s jedinou hloubkou řezu až 2 mm, při zachování stabilní tuhosti obrábění.
- Inteligentní rozšíření : Vybaveno automatickým čištěním vzduchem a funkcemi detekce sedadel, kompatibilní s automatickými nakládacími a vykládacími linkami pro následnou inteligentní modernizaci.
5. Závěr
Stávající standardní pracovní stoly pro stroje s T-drážkou podporují instalaci základní desky s nulovým bodem a dodatečnou rychlou výměnu systému. Jedná se o vysoce praktický systém modernizace zařízení pro aktivaci kapacity starých obráběcích strojů a zvýšení efektivity výroby s nízkými investicemi.
Aby byl zajištěn dlouhodobý stabilní provoz upraveného systému, musí být implementovány tři klíčové standardy: přijmout základní desky z antikorozní slitiny vhodné pro prostředí průmyslového zpracování, nainstalovat kuželové kolíky, aby se zabránilo posunutí základní desky, a předem dokončit plánování pneumatického okruhu pro inteligentní rozšíření.
Modernizace zařízení nevyžaduje častou výměnu nových obráběcích strojů. Standardizovaná transformace rychlé výměny s nulovým bodem může efektivně zkrátit dobu výměny upínacího přípravku, snížit chyby ručního nastavení a zlepšit míru využití obráběcích strojů ve zpracovatelských dílnách.
Máte-li plány modernizace zařízení pro staré obráběcí stroje, můžete poskytnout typ stroje, velikost obrobku a parametry zatížení zpracování, abyste získali přizpůsobená řešení dodatečné montáže základové desky s nulovým bodem a návrhy profesionální konfigurace.
Nejnovější zprávy
- 5osé upínání: Jak systémy s nulovým bodem a svěráky maximalizují stabilitu obrábění
- Jak polohovací a vyrovnávací příslušenství definuje přesnost CNC obrábění?
- Jaký upínací systém poskytuje vašemu vertikálnímu obráběcímu centru nejlepší přesnost a výkon?
- Jaký je nejrychlejší způsob, jak zkrátit dobu nastavování CNC pomocí paletových, uchopovacích nebo ručních zařízení pro rychlou výměnu?
Nejnovější zprávy
-
Jak polohovací a vyrovnávací příslušenství definuje přesnost CNC obrábění?Úvod: Skryté náklady nesouososti Při CNC obrábění se rozdíl mezi vysoce hodnotným přesným komponentem a zmetkovým dílem časdo zmenšuje na zlomek milimetru. Zatímco vřetena, řezné nástroje ...Přečtěte si více
-
Jaký upínací systém poskytuje vašemu vertikálnímu obráběcímu centru nejlepší přesnost a výkon?Proč upínací systémy definují výkon VMC U vertikálních obráběcích center není upínací systém pasivním doplňkem – je konstrukčním článkem mezi vřetenem stroje a obrobkem. Pevné, opakovateln...Přečtěte si více
-
Jaký je nejrychlejší způsob, jak zkrátit dobu nastavování CNC pomocí paletových, uchopovacích nebo ručních zařízení pro rychlou výměnu?V CNC výrobě s vysokým obsahem mixu je doba nastavení největší ovladatelnou brzdou propustnosti. Systémy rychlé výměny palet , Zařízení pro rychlou výměnu chapadla a ...Přečtěte si více
-
Jak systémy nulových bodů zlepšují stabilitu obrobku v 5osém CNC obráběníProč se stabilita obrobku zhorší, když se 5osé úlohy stanou složitými 5osé obráběcí centrum získává svou hodnotu řezáním pěti ploch součásti bez jediného ručního opětovného upnutí. Tento p...Přečtěte si více
-
SET Upínací systém nulového bodu | Kompletní řešení pro integraci přesných forem pro rychlou výměnu a automatizaciÚvod Výroba forem pro automobilové formy na pneumatiky, formy na lisování karoserií, skleněné formy a formy na vstřikování plastů vyžaduje přísné standardy pro přesnost opakovaného polohov...Přečtěte si více
Pokud máte zájem o naše produkty, neváhejte nás kontaktovat
Kontaktní údaje
- Adresa: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- Fax: +86-18112607008
- Tel.: 18051849209
- E-mail: [email protected]
Produkty
Rychlý odkaz
Centrum zpráv
Mobilní terminál
Copyright © Suzhou Set Industrial Equipment System Co., Ltd. VŠECHNA PRÁVA VYHRAZENA.
